Laserschweißzelle

Laserpräzision für die Elektromobilität
Hairpins sicher mit Busbars verschweißt.
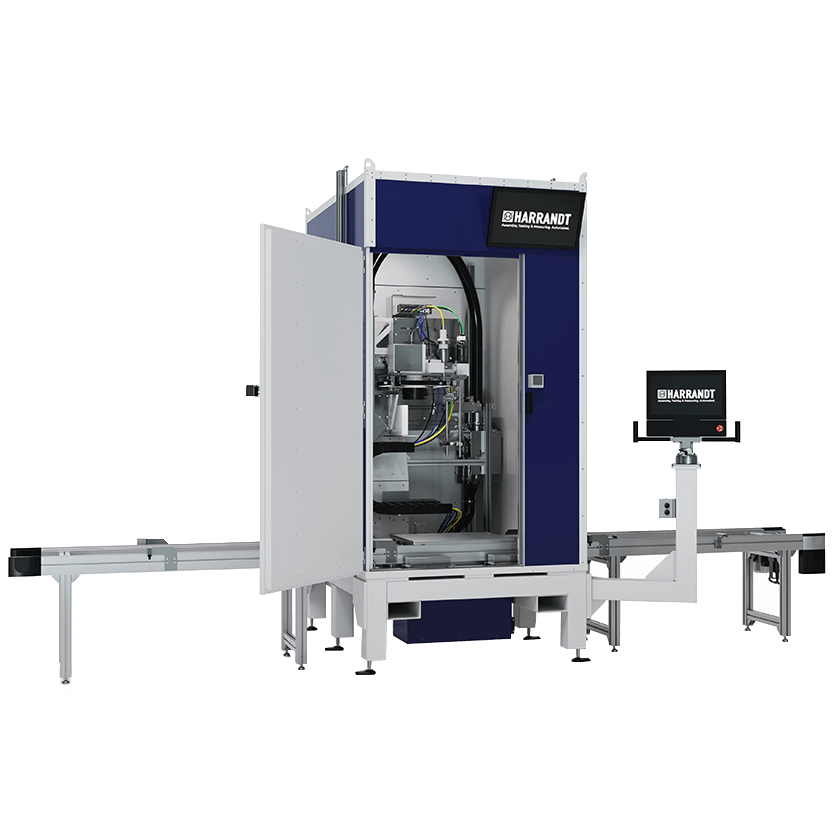
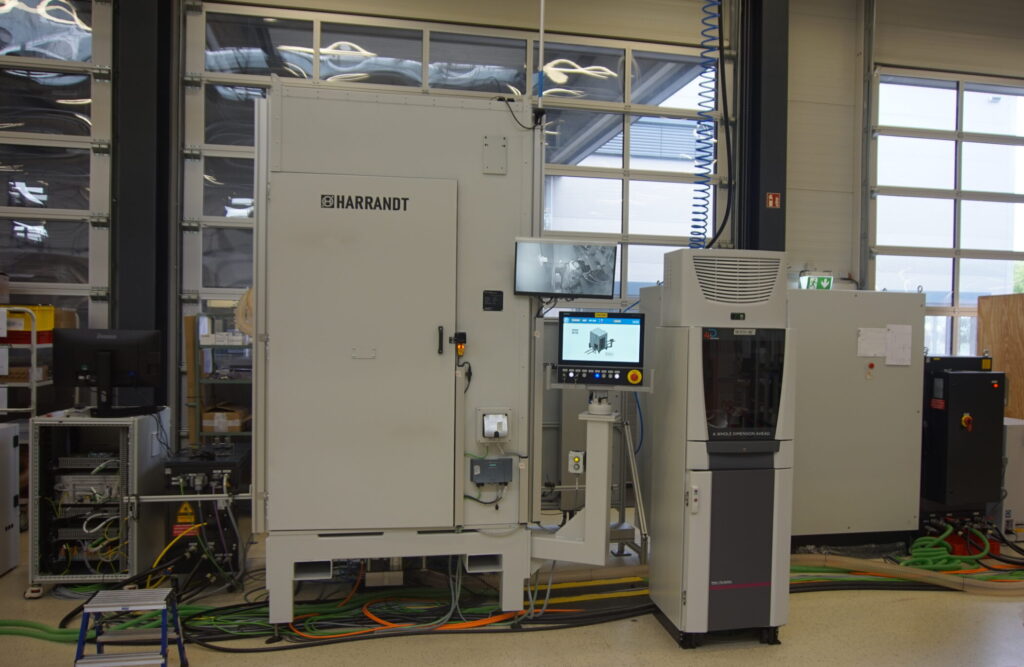
Für einen in den USA ansässigen führenden Automobilzulieferer wurde eine vollautomatische Laserschweißzelle zur Verbindung von Hairpins mit den Busbars eines Elektromotors realisiert. Abhängig vom Motortyp werden dabei 12 bis 18 Schweißungen automatisch ausgeführt. Höhenmessung, kamerabasierte Erkennung der Schweißpositionen sowie Prozessüberwachung gewährleisten eine präzise und reproduzierbare Fertigung. Schweißrauchabsaugung und Laserkühlung sind direkt in die Zelle integriert.
Für einen in den USA ansässigen führenden Automobilzulieferer wurde eine vollautomatische Laserschweißzelle zur Kontaktierung von Hairpins mit den Busbars eines Elektromotors entwickelt und umgesetzt. Die Anlage ist auf die Verarbeitung unterschiedlicher Motortypen ausgelegt und ermöglicht abhängig von der Variante die automatisierte Durchführung von 12 bis 18 Laserschweißungen.

Die zu bearbeitenden Motoren werden auf kundenseitigen Werkstückträgern über eine Transportschiene der Laserschweißzelle zugeführt. Vor Beginn des Schweißprozesses wird am Motor eine kundenseitige Schweißmaske montiert. Diese schützt den Motorbereich vor Schweißspritzern und stellt gleichzeitig sicher, dass die Hairpins definiert gegen die Busbars gedrückt werden. Der Werkstückträger fährt zunächst bis zum Vorstopper und anschließend automatisiert in die Laserschweißzelle ein. Nach dem Schließen des Hubtores erfolgt zunächst eine Höhenmessung der Busbar-Oberkante. Auf Basis dieses Messwertes wird der Motor auf das für den Schweißprozess erforderliche Laserniveau angehoben.

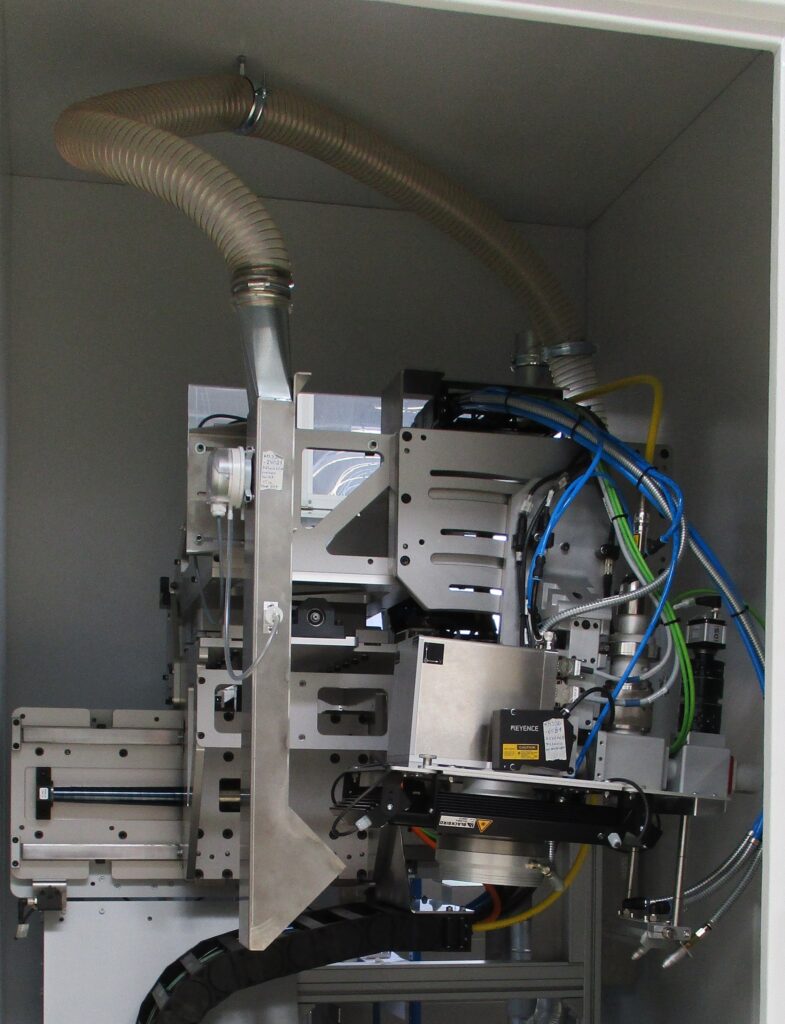
Anschließend beginnt der eigentliche Schweißprozess. Eine Laseroptik erkennt die definierten Schweißstellen, woraufhin eine Verstelleinheit den Laserkopf gezielt zu den jeweiligen Positionen verfährt. Die Hairpins werden nacheinander mit den Busbars verschweißt. Je nach Motortyp werden dabei zwischen 12 und 18 Schweißungen ausgeführt. Während des Schweißprozesses werden die entstehenden Schweißdämpfe kontinuierlich abgesaugt. Gleichzeitig wird der Laserkopf über eine integrierte Laserkühlung mit Kühlwasser temperiert. Nach der jeweiligen Verschweißung erfolgt eine kamerabasierte Überprüfung der Schweißung, sodass die Ausführung des Prozesses unmittelbar überwacht werden kann. Nach Abschluss aller Schweißungen wird der Motor wieder auf seine Ausgangshöhe abgesenkt. Das Ausgangstor öffnet und der Werkstückträger fährt mit dem fertig bearbeiteten Motor aus der Schweißzelle. Anschließend schließt das Hubtor wieder und die Zelle ist für den nächsten Zyklus bereit.
Funktionen:

Die Laserschweißzelle übernimmt folgende Prozessschritte:

  • Automatisierte Zuführung des Motors auf einem Werkstückträger
  • Einsatz einer kundenseitigen Schweißmaske zur definierten Positionierung der Hairpins
  • Höhenmessung der Busbar-Oberkante
  • Automatische Einstellung des erforderlichen Laserniveaus
  • Kamerabasierte Erkennung der definierten Schweißpositionen
  • Automatisierte Positionierung des Laserkopfes
  • Laserschweißen der Hairpins an die Busbars
  • 12 bis 18 Schweißungen abhängig vom Motortyp
  • Kamerabasierte Überwachung der ausgeführten Schweißungen
  • Absaugung der entstehenden Schweißdämpfe
  • Kühlung des Laserkopfes über einen integrierten Kühlkreislauf
  • Automatisierte Absenkung und Ausschleusung des fertig geschweißten Motors

Nutzen:

Die Laserschweißzelle ermöglicht eine präzise, reproduzierbare und flexibel an unterschiedliche Motortypen anpassbare Fertigung.

  • Hohe Präzision: Die Höhenmessung berücksichtigt die tatsächliche Position der Busbars und stellt das korrekte Laserniveau ein.
  • Reproduzierbare Schweißqualität: Die Schweißpositionen werden automatisiert angefahren und prozesssicher bearbeitet.
  • Integrierte Prozessüberwachung: Eine Kamera überwacht die Schweißbereiche und ermöglicht die unmittelbare Kontrolle der Verschweißungen.
  • Variantenflexibilität: Je nach Motortyp können 12 bis 18 Schweißungen automatisiert durchgeführt werden.
  • Hoher Automatisierungsgrad: Zuführung, Positionierung, Schweißen, Prüfung und Ausschleusung erfolgen innerhalb eines durchgängigen automatisierten Ablaufs.
  • Sichere Prozessumgebung: Schweißmaske, Schweißrauchabsaugung und integrierte Laserkühlung unterstützen einen kontrollierten Schweißprozess.
  • Konstante Qualität: Der automatisierte Prozess reduziert den Bedienereinfluss und gewährleistet einen standardisierten Ablauf.