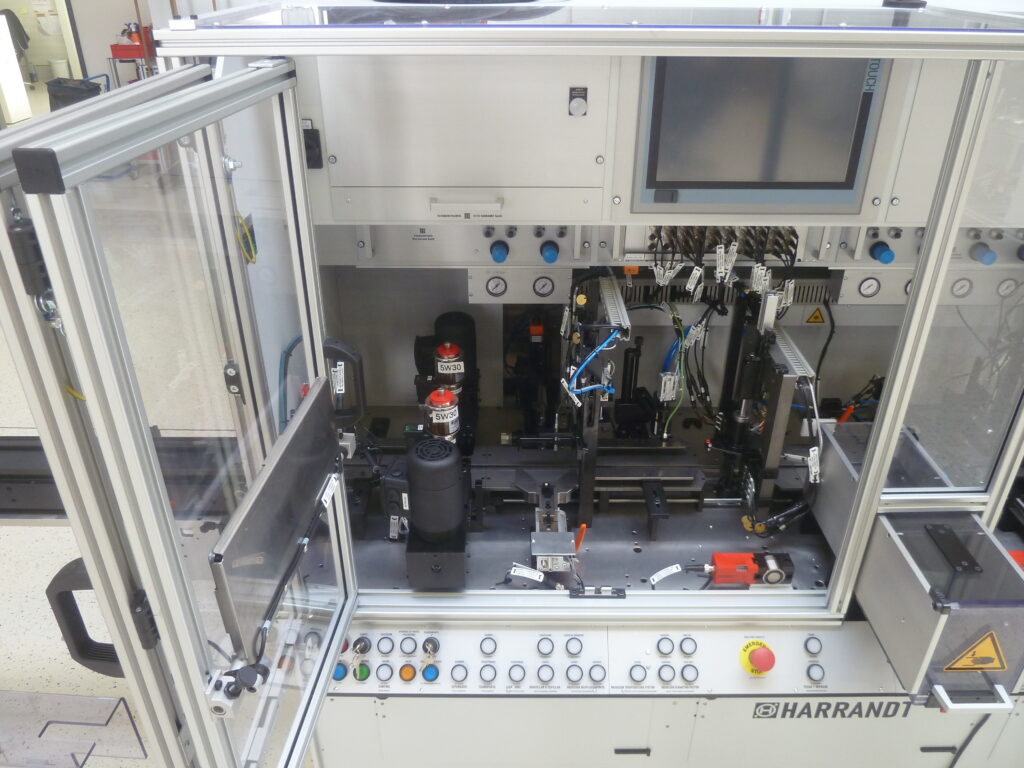
Für die automatisierte Qualitätskontrolle von Kolben wurde eine modulare Messmaschine mit Zulaufband und mehreren integrierten Mess-, Prüf- und Bearbeitungsstationen realisiert. Die Anlage führt die Kolben durch eine definierte Prozesskette, in der Identifikation, vorbereitende Bearbeitung, Vermessung, Prüfung und Nacharbeit miteinander verbunden sind. Die zum jeweiligen Motortyp passenden Kolben werden zunächst manuell auf das Zulaufband aufgelegt und zur Messmaschine transportiert. In der Vereinzelungsstation werden die Bauteile geordnet in den Messprozess eingeschleust.
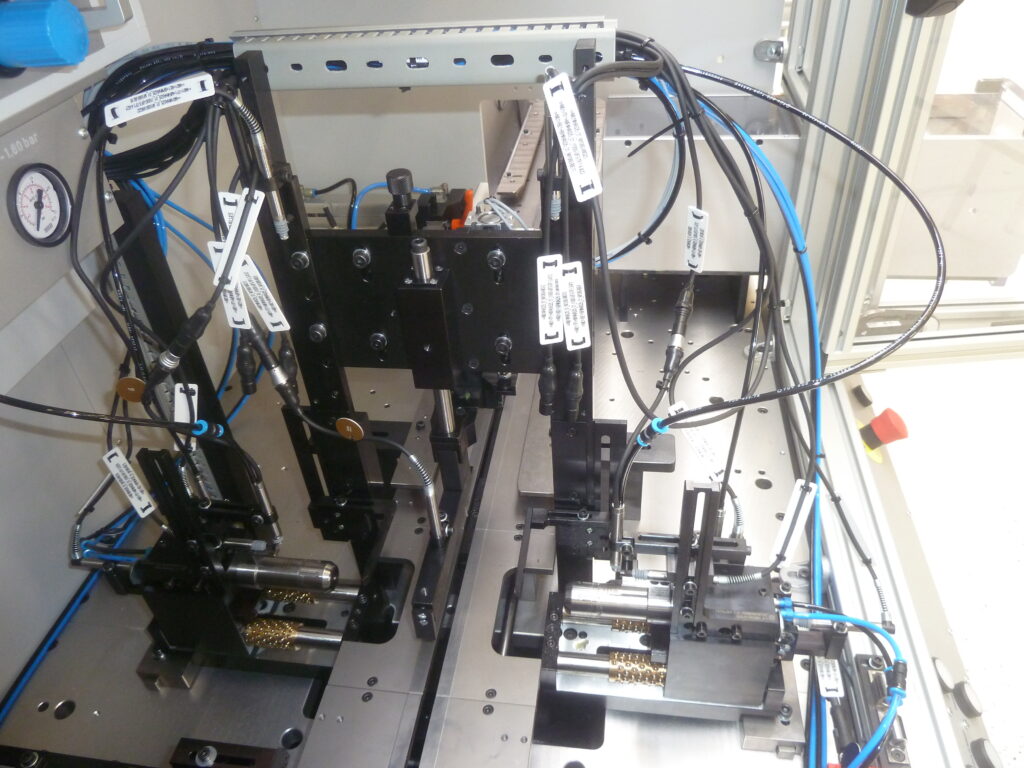
Zu Beginn wird der Data-Matrix-Code des Kolbens kameragestützt ausgelesen und im System registriert. Damit wird sichergestellt, dass der richtige Kolben in die Anlage eingebracht wurde und alle nachfolgenden Messwerte eindeutig dem Bauteil zugeordnet werden können. Anschließend erfolgt eine vorbereitende Bearbeitung der Nabenbohrungen. Je nach Ausführung werden diese mit Hämmerdornen geglättet bzw. rolliert oder alternativ mit Bürsten bearbeitet. Ein integrierter Tropföler sorgt dabei für eine definierte leichte Ölversorgung der Nabenbohrungen.
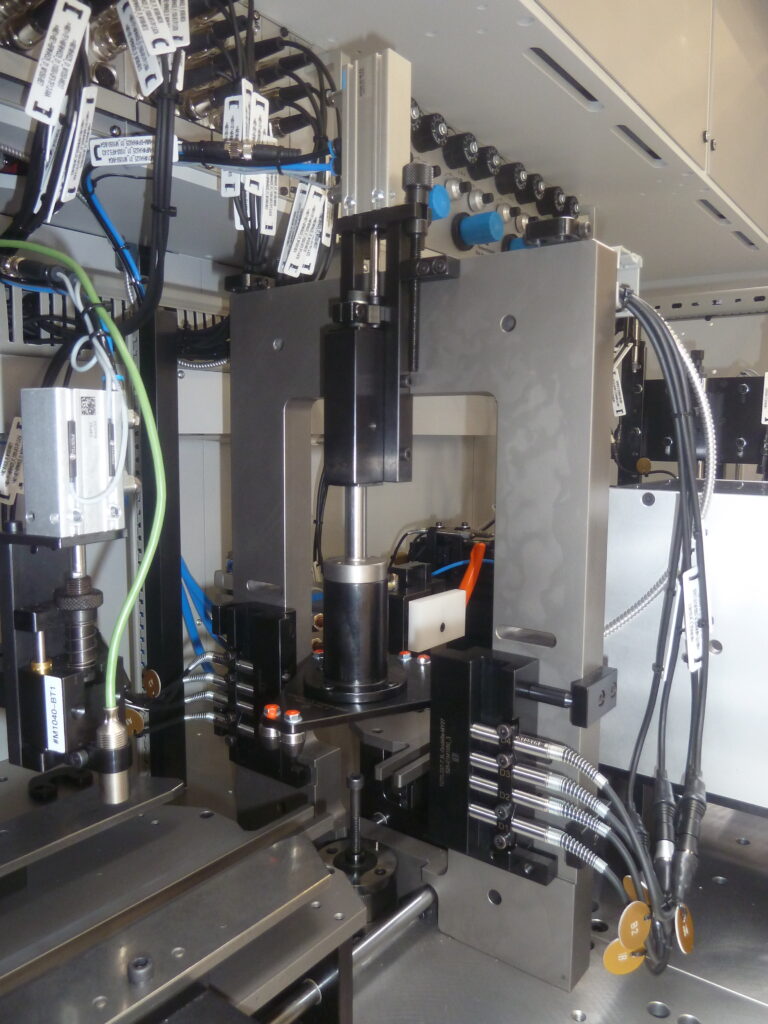
Im nächsten Schritt werden Versatz und Fluchtwinkel der Nabenbohrungen vermessen. Damit lassen sich wesentliche geometrische Merkmale der Kolben präzise erfassen und mit den vorgegebenen Sollwerten vergleichen. Darauf folgt die Temperaturmessung des Kolbens. Der ermittelte Temperaturwert wird gespeichert und an die nachfolgenden Messstationen weitergegeben. Dadurch steht die Temperaturinformation für die weitere Bewertung und Dokumentation des Bauteils zur Verfügung. Anschließend wird der Kolben entsprechend positioniert und weitere geometrische Merkmale werden vermessen. Dazu gehören unter anderem Kolbendurchmesser und Nuten. Die Messwerte werden mit den hinterlegten Sollwerten verglichen und im Prozessregister geführt. Ein weiterer Bestandteil der Anlage ist die digitale Gewichtskontrolle. Der Kolben wird vor dem Wiegevorgang entsprechend ausgerichtet und anschließend automatisch gewogen. Das ermittelte Gewicht wird mit den definierten Grenzwerten verglichen und dem jeweiligen Bauteil zugeordnet.
Im weiteren Verlauf erfolgt die präzise Messung der Kolbenringnut. Dabei wird der erste Nutengrunddurchmesser absolut bestimmt und mit den vorgegebenen Sollwerten abgeglichen. Abschließend wird die Kolbenbolzenbohrung vermessen. Auch diese Messwerte werden automatisch erfasst und bewertet. Wird ein Kolben an einer der Prüfstellen als nicht i. O. erkannt, wird er gezielt aus dem regulären Prozess ausgeschleust und einer Nacharbeitsbahn zugeführt. Ein Sensor überwacht den Füllstand der Nacharbeitsbahn und informiert das Bedienpersonal, sobald eine Entnahme erforderlich ist. Damit verbindet die Anlage Identifikation, Vorbearbeitung, geometrische Messung, Temperatur- und Gewichtsprüfung sowie automatisierte Ausschleusung zu einem durchgängigen Prüfprozess.